
 中文简体
itthon / hírek / Ipari hírek / A homoköntés előnyei: A költségek, a rugalmasság és a tervezési szabadság magyarázata
Ipari hírek
A homoköntés előnyei: A költségek, a rugalmasság és a tervezési szabadság magyarázata
A homoköntés a legrégebbi, a napi gyártásban még ma is működő fémalakítási módszer, és továbbra is ez a legszélesebb körben alkalmazott öntési eljárás a világon. Ez a hosszú élet nem nosztalgia. Gyakorlati előnyökről van szó, amelyek ma éppúgy számítanak, mint egy évszázaddal ezelőtt, különösen a hétről hétre gyártott szivattyú, szelep, járókerék és gépalkatrészek esetében.
Az alábbiakban bemutatjuk, hogy a homoköntés mit ad igazán, hol győzi le a többi folyamatot, hol nem, és hogyan hozhatja ki belőle a legtöbbet egy valódi projekt során.
Mi történik valójában egy homokpenész belsejében
Az elv egyértelmű. A kész alkatrészhez hasonló alakú mintát homokba csomagolnak, a homokot köré tömörítik, és a mintát visszavonják, üreget hagyva maga után. Két formafelet összeillesztenek, a magokat a helyükre helyezik, hogy belső járatokat képezzenek, és az olvadt fémet az üregbe öntik. A fém megszilárdulása után a formát letörik, az öntvényt megtisztítják, és továbblép a hőkezelésre, megmunkálásra és ellenőrzésre.
Ez a sorrend nem elbűvölő, és pontosan ezért tartanak fenn az alábbi előnyök. A folyamatban semmi sem függ a drága edzett szerszámoktól vagy az alkatrészgeometria szűk ablakától.
A homoköntés fő előnyei
Ez az oka annak, hogy az ügyfelek továbbra is visszatérnek a homoköntvény alkatrészekhez, még akkor is, ha más eljárások technikailag rendelkezésre állnak.
Alacsony szerszámköltség és gyors mintakészítés
A minták készülhetnek fából, gyantából vagy fémből, és egy megmunkált acélszerszám töredékébe kerülnek. Egy új tervezésnél ez a különbség gyakran az egyetlen legnagyobb szám az árajánlatban. Ez azt is jelenti, hogy nem kell hatalmas mennyiségeket vállalnia ahhoz, hogy igazolja a gyártás megkezdését.
Tervezési szabadság összetett és üreges alakzatokhoz
Mivel a forma minden kiöntés után tönkremegy, nincs szükség merev szerszám köré tervezni, amelynek ki kell löknie az alkatrészt. Az alávágások, a mély zsebek, a belső csatornák és a változó falvastagságok mind elérhetőek. Az összetett belső geometria, amely máshol több hegesztett vagy megmunkált darabot igényel, gyakran egyetlen öntvényként is előállítható.
Fémek és alkatrészméretek nagyon széles választéka
A homoköntvény fogantyúi az öntöttvas, a szén és az gyengén ötvözött acél, a rozsdamentes acél, az alumínium, a bronz és a sárgaréz. A méretválaszték ugyanolyan széles, a néhány száz grammos alkatrészektől a házakig, amelyek mozgatásához daru szükséges. Kevés más folyamat fedi át ezt a tartományt ilyen kényelmesen.
Alacsony költségű, alacsony kockázatú tervezési változtatások
Ha egy prototípus felfedi, hogy a főnöknek költöznie kell, vagy a falat vastagítani kell, a mintát módosítják, nem pedig a semmiből építik újra. Ez a rugalmasság jelentősen lerövidíti a fejlesztési ciklusokat, és csökkenti a megfelelő tervezés költségeit.
A gyártás mindkét irányban ilyen léptékű
A homoköntés egyetlen prototípus esetében gazdaságos, és még mindig több ezer darab évente. Nem kényszerül egy minimális rendelési mennyiségre, aminek csak a tömeggyártásnál van értelme.
A homok újrafelhasználható
A felrázást követően a formázóhomok nagy részét visszanyerik, helyreállítják és visszahelyezik a sorba. Ez csökkenti a fogyóeszközök költségeit és csökkenti a hulladékba kerülő anyag mennyiségét.
Homoköntés a présöntéssel és befektetési öntéssel összehasonlítva
Egyetlen folyamat sem nyer mindenhol. Az alábbi táblázat összefoglalja azokat a kompromisszumokat, amelyek általában egy projektet határoznak meg.
| Tényező | Homoköntés | Die Casting | Befektetési öntés |
|---|---|---|---|
| Szerszámköltség | Alacsony | Magas | Közepestől magasig |
| Szerszámozási átfutási idő | Napoktól hetekig | Hetekről hónapokra | Hetek |
| Tipikus alkatrészméret | Nagyon kicsitől nagyon nagyig | Többnyire kicsitől közepesig | Kicsitől közepesig |
| Felületkezelés | Mérsékelt, gyakran megmunkálásra van szükség | Jó | Jó to excellent |
| A legjobb hangerő-tartomány | Egyszeri, több ezer | Tízezrek és feljebb | Százaktól ezrekig |
| Tervezési változtatási rugalmasság | Magas | Alacsony | Mérsékelt |
Ahol ezek az előnyök valódi alkatrészekben megtérülnek
A fenti előnyök megszűnnek absztraktnak lenni abban a pillanatban, amikor megnézzük a tényleges összetevőket. Saját gyártásunkban a legerősebb illeszkedés a folyadékkezelő berendezések, ahol a házak és testek nagyok, geometriailag bonyolultak, és csak ritkán rendelnek fröccsöntő mennyiségben.
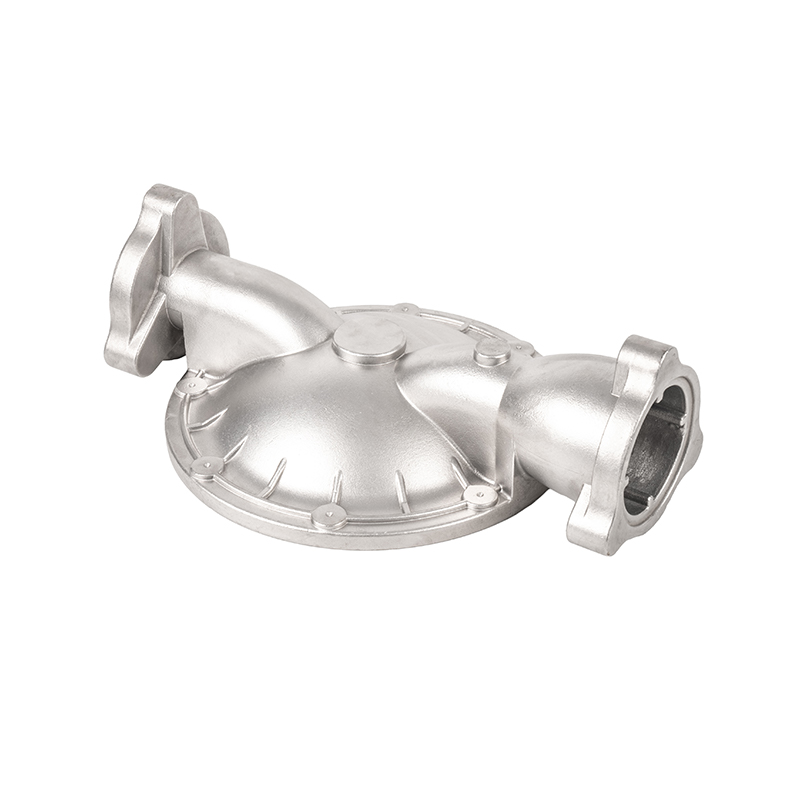
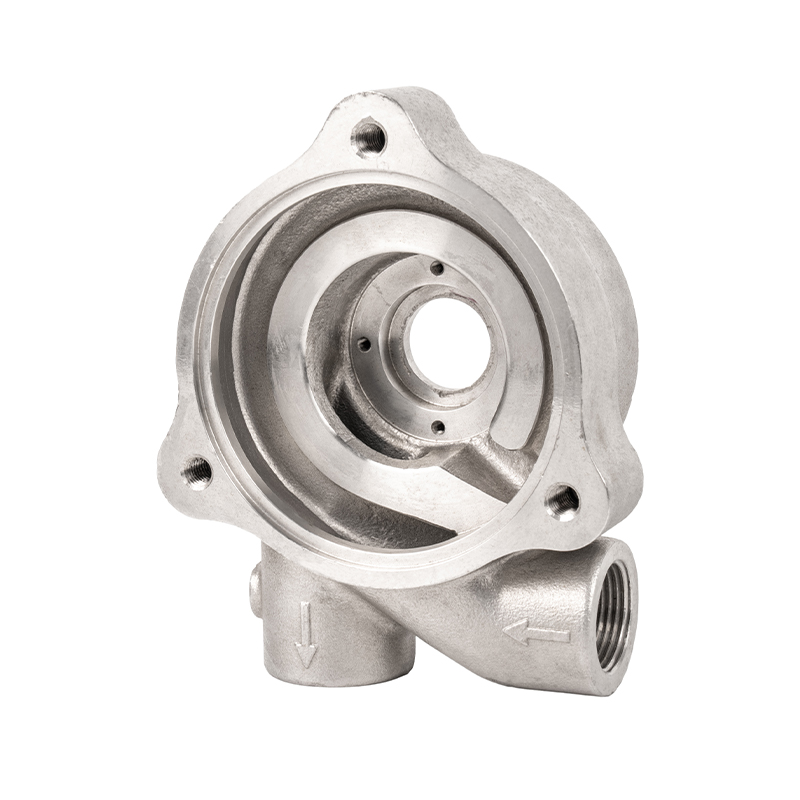
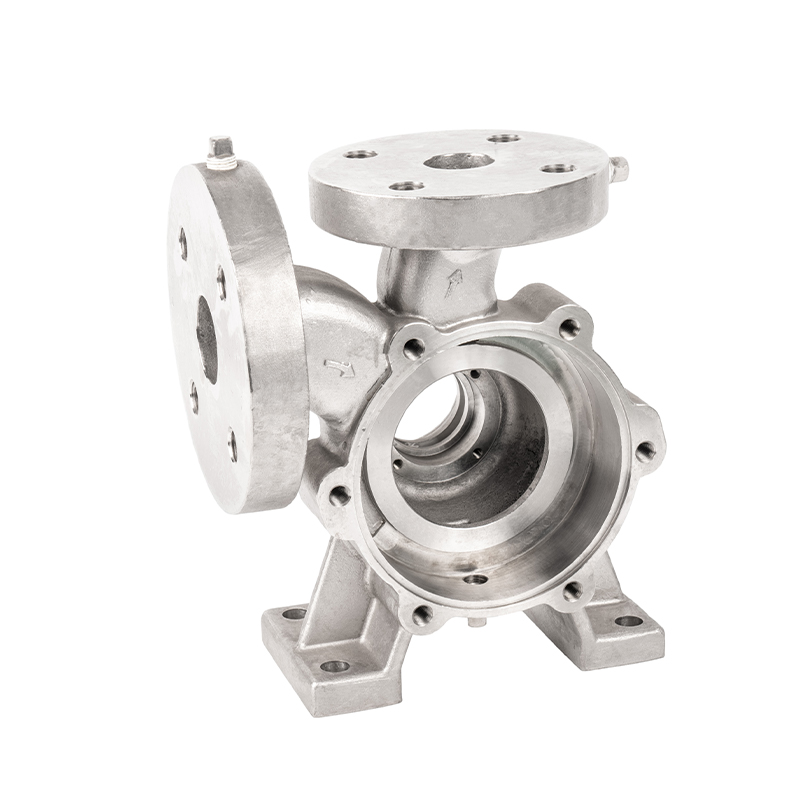
A szivattyútestek jó példa erre. A centrifugális szivattyúház ívelt belső áramlási csatornái, vastag részei a tekercs körül és vékony szakaszok a kiömlés közelében, mindez egy darabban. A homoköntés egyetlen öntéssel olyan geometriát alakít ki, és a szerszámköltség kezelhető marad a szivattyúgyártó által kínált különböző méretekben.
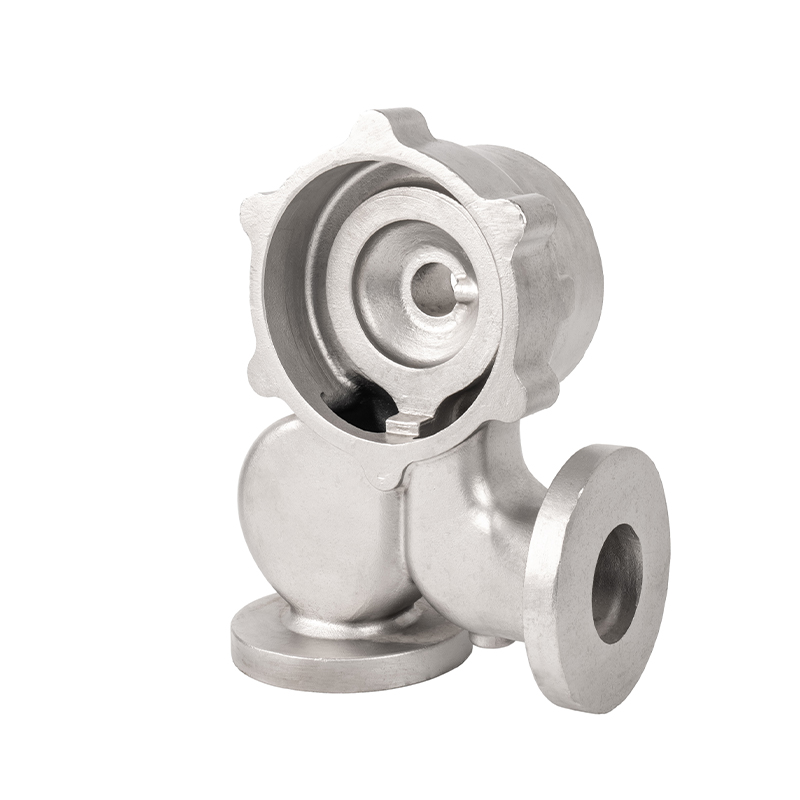 Egyedi rozsdamentes acél centrifugálszivattyú öntvények OEM rozsdamentes acélöntvények centrifugális szivattyúházakhoz, járókerekekhez, tengelyekhez és csapágyakhoz, alkalmasak folyadékszállításra a vegyiparban, a víziparban és az energiaiparban. Termék megtekintése →
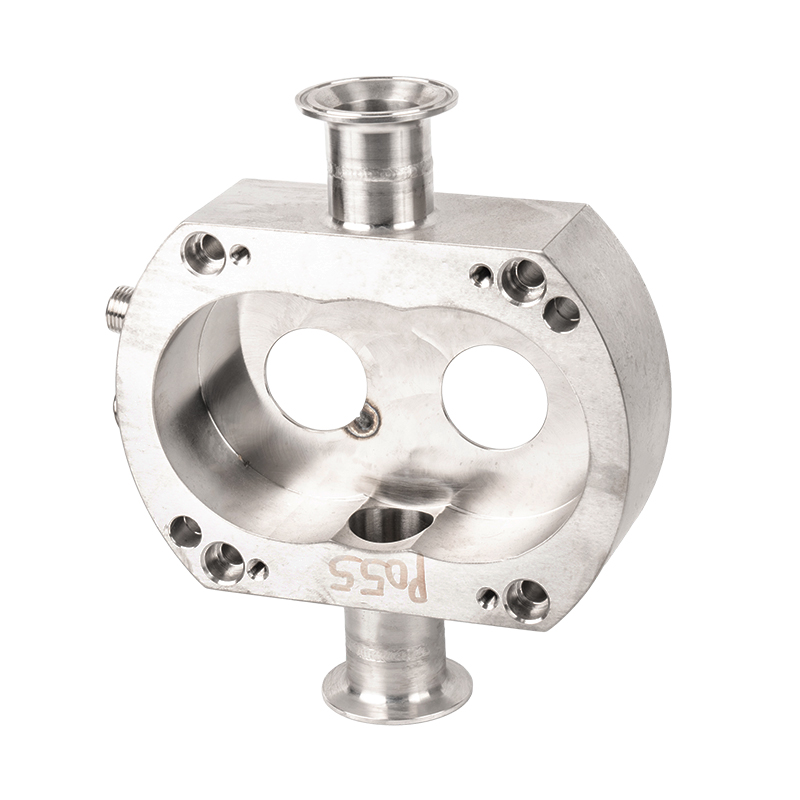
A szeleptestek ugyanazt a logikát követik. A golyóscsaptesthez pontos belső furat, tömítőfelület és gyakran meglehetősen nehéz fal szükséges a nyomástartáshoz. A homoköntés megbízhatóan szállítja a nyersdarabot, az ezt követő megmunkálás pedig a kritikus felületeket a tűréshatárig hozza.
 Egyedi rozsdamentes acél golyósszelep öntvények OEM golyósszelep-öntvények rozsdamentes, szén- vagy ötvözött acélból folyadékszabályozáshoz, karimás, menetes vagy hegesztett csatlakozási lehetőségekkel ipari rendszerekhez. Termék megtekintése →
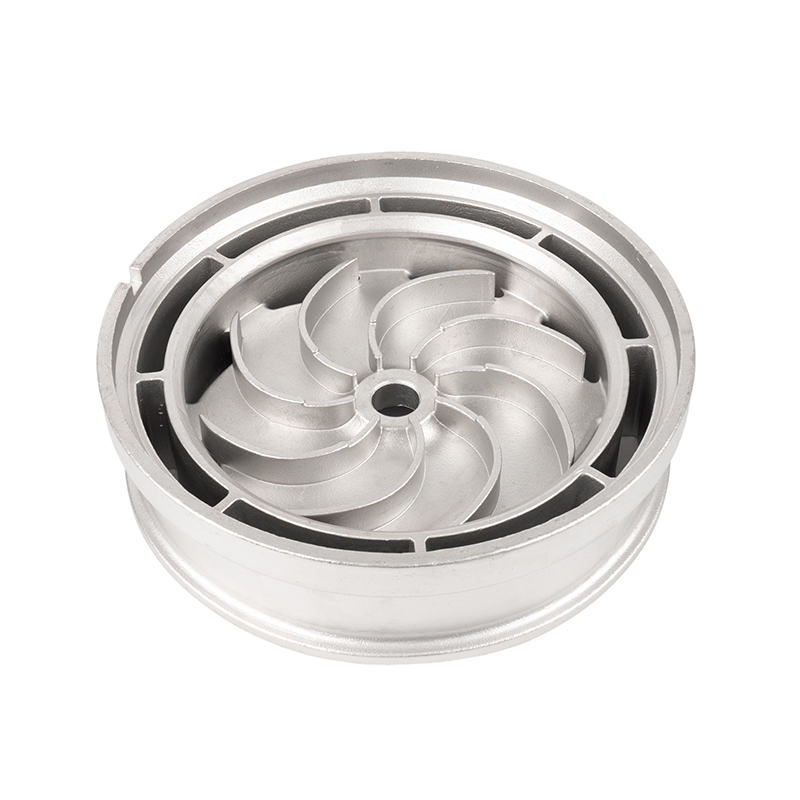
A járókerekek más kihívást jelentenek, mivel a lapátok vékonyak, íveltek, és kiegyensúlyozottnak kell lenniük. A jól megtervezett magokkal végzett homoköntés a pengeprofilt egy darabban állítja elő, nem pedig a pengéket egy agyra hegesztéssel, ami a gyenge pontok egész osztályát eltávolítja.
 Egyedi rozsdamentes acél precíziós lapátos járókerék öntvények OEM lapátos járókerék öntvények szivattyúkhoz, turbinákhoz és ventilátorokhoz, korrózióálló ötvözetekből, amelyek támogatják a forgást, az energiaátalakítást és a hosszú élettartamot. Termék megtekintése →
A folyadékos berendezéseken kívül ugyanez az érvelés vonatkozik a motorházakra, hengerfejekre, kipufogó-alkatrészekre, reduktorházakra, csőszerelvényekre és építőelemekre. Ha a forma összetett, a térfogat mérsékelt, vagy az alkatrész nagy, a homoköntés általában a legjobb egyensúlyt kínálja a költségek és a kapacitás között.
A korlátok valósak, és érdemes tervezni
Inkább legyünk őszinték a korlátokkal kapcsolatban, mint hogy úgy tegyünk, mintha nem léteznének. A tervezési szakaszban való ismerete sokkal több pénzt takarít meg, mint az ellenőrzési szakaszban történő felfedezés.
- Az öntött felületkezelés durvább, mint a présöntés vagy a befektetett öntés, ezért a megmunkálási ráhagyásokat általában a rajzba építik be.
- A mérettűrések szélesebbek, mint a precíziós eljárások, és a kritikus jellemzők általában megmunkálást igényelnek az öntés után.
- A minimális falvastagság korlátozott, és a nagyon vékony részek túl gyorsan lehűlhetnek, és félrefutást okozhatnak.
- A porozitás, a homokzáródás és a zsugorodás olyan eredendő kockázatok, amelyeket a kapu kialakításával, az öntési hőmérséklettel és a folyamatszabályozással kell ellenőrizni.
- Az alkatrészenkénti munkatartalom magasabb, mint a teljesen automatizált fröccsöntésnél, ami nagyon nagy mennyiségeknél számít.
Ha az alkalmazás elvisel egy megmunkálási műveletet és egy ésszerű tűréssávot, akkor ezen pontok egyike sem kizáró. Ha nem, érdemes megvizsgálni a precíziós öntés alternatíváit, mielőtt elkötelezi magát.
Hogyan lehet megragadni a teljes előnyt
A homoköntésből a legtöbbet kihozni többnyire előkészület, nem pedig szerencse kérdése. Maga a fröccsöntő homok minősége határozza meg a mennyezetet mindenben, ami ezután következik; A szemcseméret-eloszlás, a kötőanyag-tartalom és a nedvesség egyaránt befolyásolja a forma szilárdságát és a felületi minőséget. Ezzel a témával részletesebben foglalkoztunk az erről szóló jegyzeteinkben hogyan alakítja az öntési homok minősége a kész részt .
A homokon kívül három szokás következetesen jobb öntvényeket eredményez. Először is korán egyezzen meg a megmunkálási ráhagyásban és a nullapontokban, hogy a minta a kész alkatrészt szem előtt tartva épüljön fel. Másodszor, a falvastagság-átmenetek fokozatosak legyenek, mivel a hirtelen változások koncentrálják a feszültséget és elősegítik a zsugorodási hibákat. Harmadszor, előre határozza meg az elfogadási kritériumokat, legyen szó méretellenőrzésről, nyomáspróbáról vagy radiográfiás vizsgálatról, hogy mindkét oldal ugyanazt mérje.
A vásárlók által feltett kérdések
A homoköntés csak kis mennyiségekhez alkalmas?
Nem. Kis és közepes mennyiségeknél a legversenyképesebb, de évente több ezer darabig is életképes marad, különösen olyan nagy alkatrészek esetében, ahol a présöntő szerszámok kivitelezhetetlenek lennének.
Olcsóbb a homoköntés, mint a befektetési öntés?
A legtöbb közepes és nagy alkatrész esetében igen, főként azért, mert a mintaköltségek alacsonyabbak, és a folyamat elviseli az egyszerűbb szerszámozást. Kis méretű, nagyon részletgazdag, szűk tűréssel rendelkező alkatrészek esetén a befektetett öntvény lehet a gazdaságosabb választás.
Milyen fémeket lehet homokönteni?
Gyakoriak az öntöttvas, szénacél, gyengén ötvözött és rozsdamentes acélok, alumíniumötvözetek, bronz és sárgaréz. A megfelelő választás a működési környezettől, a mechanikai terheléstől és az esetleges korróziós vagy hőmérsékleti követelményektől függ.
Mennyire lesz jó a felület?
Funkcionális öntött felületre számíthat, amelyet általában ott dolgoznak meg, ahol számít. A tömítőfelületek, furatok és illeszkedő felületek általában az öntés után készülnek el, ami inkább általános gyakorlat, mint hiányosság.
A homoköntés azért maradt fenn ilyen sokáig, mert egy valóban nehéz problémát old meg: összetett fémformák előállítását hasznos méretben, ésszerű mennyiségben, anélkül, hogy a vevőt olyan szerszámköltségekre kényszerítené, amelyeknek csak nagy méretekben van értelme. A tervezési szabadság, az anyagválaszték és a költségkontroll kombinációját nehéz felülmúlni, ezért a folyamat továbbra is az ipari alkatrészgyártás középpontjában áll.
Ha meg szeretné tekinteni, hogy milyen munkát takar, böngésszen a precíziós öntvényeket gyártunk , vagy küldjön egy rajzot, és őszintén megmondjuk, hogy a homoköntés a megfelelő út-e.
KAPCSOLÓDÓ TERMÉKEK
Van kérdésed? Ne várj, Beszéljünk!
Gyors linkek
Lépjen kapcsolatba velünk
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: No. 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, Kína.
QR-kód
Copyright © Ningbo Etdz Andrew Precision Cast Co., Ltd. Minden jog fenntartva

