
 中文简体
itthon / hírek / Ipari hírek / Homokformák fémöntéshez: Teljes útmutató a folyamatokhoz és az anyagokhoz
Ipari hírek
Homokformák fémöntéshez: Teljes útmutató a folyamatokhoz és az anyagokhoz
A fémöntéshez használt homokformák évszázadok óta az öntödék igáslovai, és továbbra is az egyik legpraktikusabb módja annak, hogy egy tervrajzot kész fém alkatrészsé alakítsanak. A vízszivattyúháztól és a szeleptestektől a járókeréköntvényekig és a csőszerelvényekig a homokforma gyakran a legokosabb választás, ha az alkatrészek túl bonyolultak az egyszerű megmunkáláshoz, vagy túl költségesek az állandó szerszámokkal történő előállításuk. Ebben az útmutatóban elmagyarázzuk, hogyan készülnek a homokformák, milyen anyagok teszik jól működőképessé, és mire figyel a tapasztalt öntöde a folyamat egyes szakaszaiban.
Mik azok a homokformák fémöntéshez?
A homokforma egy tömörített homokban kialakított üreg, amely az öntési folyamat során megkapja az olvadt fémet. A forma egy mintával kezdődik, amely az alkatrész külső formájának teljes méretű modellje. A mintát speciálisan előkészített homokba csomagolják, így a homok az alkatrész formáját ölti. A minta eltávolítása után az üres üreg készen áll a folyékony fémmel való feltöltésre, és ez az üreg adja a kész öntvény külső formáját.
Mivel minden homokforma egyetlen öntéshez készült, az eljárás óriási rugalmasságot kínál. Kis mennyiségű alkatrészt, prototípust egy új szivattyúkonstrukcióhoz, vagy közepes méretű gyártási sorozatot tudunk gyártani anélkül, hogy a présöntés vagy az állandó öntőforma öntése nagy szerszámbefektetést igényelne. Az öntőforma általában széttörik, amikor a fém megszilárdul, de a homok visszanyerhető és újra felhasználható, ami az eljárást gazdaságosan és hatékonyan tartja.
A homokformák fő típusai
Nem minden homokforma viselkedik egyformán. A megfelelő formázási mód az ötvözettől, az öntvény méretétől és az alkatrész által megkövetelt méretpontosságtól függ. Az ipari felhasználásban használt négy leggyakoribb típus a zöld homokos formák, a száraz homokformák, a sütés nélküli formák és a kagylóformák.
| Forma típusa | Binder | Kulcs erőssége | Tipikus használat |
|---|---|---|---|
| Zöld homok penész | Agyag és víz | Alacsony költség és egyszerű homok visszanyerése | Szivattyúházak, szeleptestek, gépalkatrészek |
| Száraz homok penész | Agyag, erőre sütve | Erősebb formafal és jobb felületminőség | Közepes és nagy öntvények |
| Sütés nélküli forma | Gyanta és keményítő | Nagy méretpontosság nehéz alkatrészekhez | Nagy szelepek és gépek öntvényei |
| Shell penész | Gyantával bevont homok | Vékony, erős héj jó felületkezeléssel | Precíziós alkatrészek közepes mennyiségben |
Saját gyártásunkban a zöld homokformák a leggyakoribb választás a folyadékkezelő alkatrészekhez. Gazdaságosak, gyorsan elkészíthetők, és jól illeszkednek olyan közepes falvastagságú alkatrészekhez, mint pl centrifugálszivattyú öntvények .
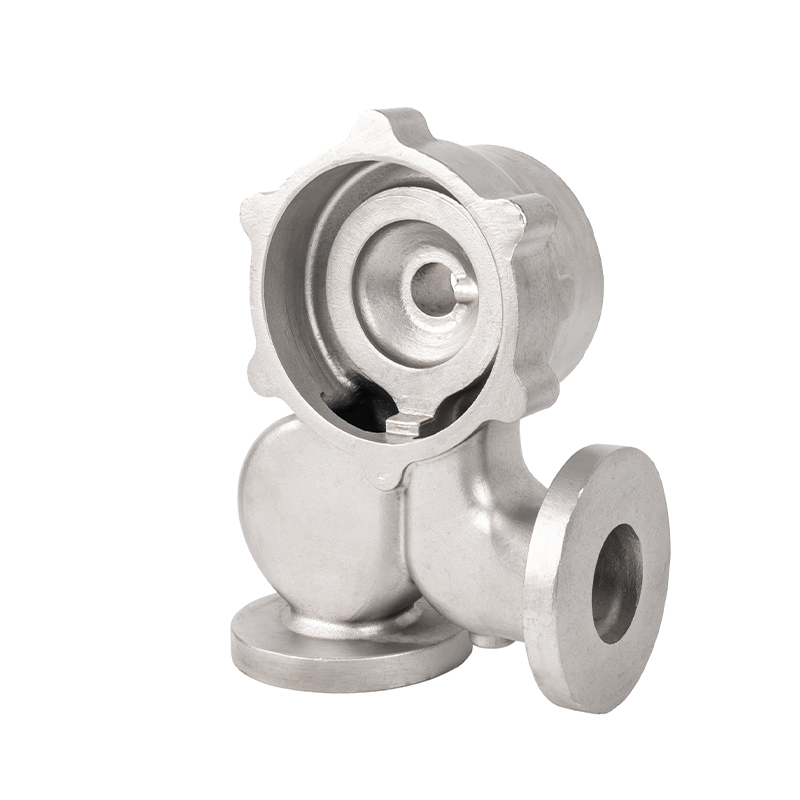 Rozsdamentes acél centrifugálszivattyú öntvények a Ningbo gyártótól Ez a lista precíziós centrifugálszivattyú-öntvényeket mutat be rozsdamentes acélból, amelyeket egy fejlett technológiával és exporttapasztalattal rendelkező kínai öntöde gyártott, ami releváns a közepes falú folyadékkezelő alkatrészek formatípusainak összehasonlításakor. Termék megtekintése →
A sütés nélküli formák akkor jönnek a képbe, ha az alkatrész nehezebb, és a formának hosszú hűtési időszakon keresztül meg kell tartania méreteit. A héjformát akkor választják ki, amikor a felületkezelési igény nagyobb, és a gyártási mennyiség valamivel magasabb öntőforma költséget indokol. Minden módszernek megvan a maga helye, és egy jó öntöde inkább az öntvényrajz alapján ajánlja ezt a lehetőséget, mint egy rögzített preferenciát.
Hogyan készül a homokforma fémöntéshez
A megbízható homokforma gondos előkészítés eredménye. Minden szakaszban fegyelmezett sorrendet követünk, mert a forma kisebb hibája később gyakran az öntvény hibájaként jelenik meg. A fő lépések az alábbiakban találhatók.
- Minta előkészítés. A minta az alkatrész geometriájához illeszkedik, hozzáadott zsugorodási ráhagyással és behúzási szögekkel, hogy tisztán lehessen húzni a homokból.
- Homok előkészítése. A homokot a kiválasztott kötőanyaggal és bármilyen adalékanyaggal összekeverik, hogy stabil nedvesség- vagy gyantaszintet érjenek el. Az inkonzisztens homok a penészgombával kapcsolatos hibák egyik leggyakoribb oka.
- Formázás és tömörítés. A homokot a minta köré csomagolják egy formázódobozba. Az egyenletes tömörítés elengedhetetlen ahhoz, hogy a forma erózió nélkül ellenálljon az olvadt fém nyomásának.
- Alapbeállítás. A magokat a formába helyezik, hogy belső járatokat, alámetszéseket és üregeket hozzanak létre, amelyeket a minta önmagában nem formálhat. A jól alátámasztott mag kritikus fontosságú az olyan alkatrészeknél, mint például a járókerekek, amelyek belsejében áramlási csatornák vannak.
- Formazárás. Az öntőforma két fele, az úgynevezett köpeny és húzóerő, egymáshoz igazítva és rögzítve van, hogy az üreg megtartsa alakját az öntés során.
- Öntés és megszilárdulás. Az olvadt fémet a csonkon keresztül öntik, és kitöltik az üreget. Az öntési hőmérséklet, a kapuzat kialakítása és a légtelenítés mind befolyásolja, hogy a fém milyen tisztán tölti ki a formát.
- Felrázás és befejezés. A fém megszilárdulása után a formát letörik, és az öntvényt eltávolítják. A futókat és a felszállókat le kell vágni, és a felületet az ellenőrzés előtt megtisztítják.
A lapátos járókerék öntvényei jó példái annak, hogy miért számít a formakészítési sorrend. A hidraulikus teljesítményt meghatározó belső áramlási járatokat magok képezik, és ha öntés közben a forma elmozdul, vagy a mag elmozdul, a járókerék nem fog illeszkedni a kialakításhoz. A gondos fröccsöntés az, ami megóvja az utolsó alkatrész geometriáját.
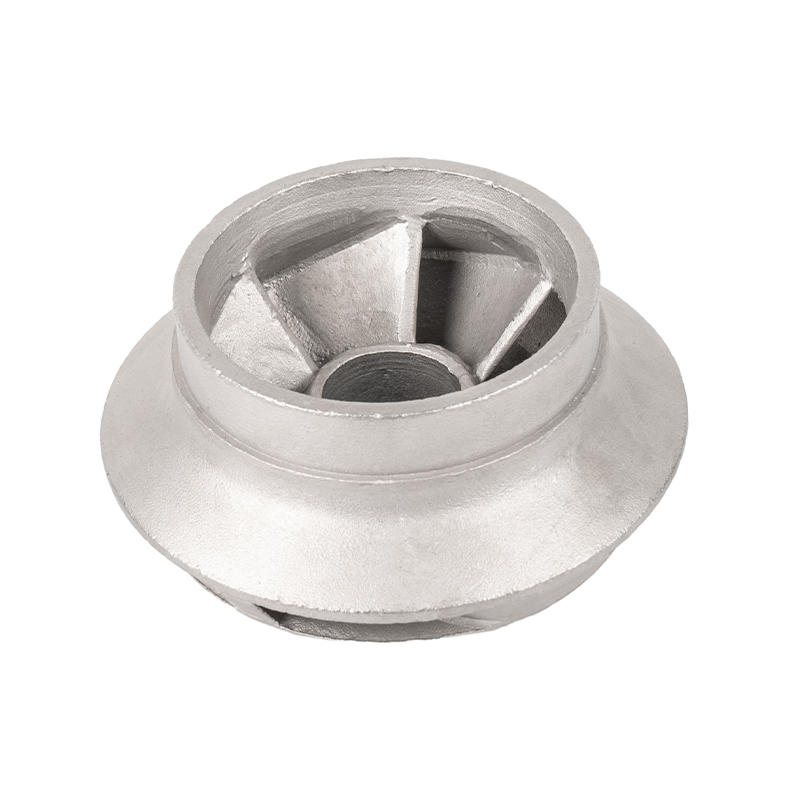 Precíziós lapátos járókerék öntvények rozsdamentes acélból A lapátos járókerék öntvényei az öntés során a mag pontos elhelyezésétől függenek. Ennek a szállítónak a rozsdamentes acél precíziós öntvényeit érdemes megfontolni olyan alkalmazásoknál, ahol a belső áramlási csatornáknak pontosan meg kell felelniük a hidraulikus tervezési követelményeknek. Termék megtekintése →
Miután az öntvényt eltávolították a formából, minden másodlagos megmunkálás előtt tisztításon és ellenőrzésen megy keresztül. Sok vásárló csak ebben a szakaszban látja az öntvény valódi minőségét, de az eredményt sokkal korábban, a formakészítési folyamat során határozzák meg.
Gyakori homokpenész-hibák és megelőzési módszerek
Ha egy homoköntvény alkatrész ellenőrzése sikertelen, a kiváltó ok gyakran a penészben van. Az évek során megtanultuk, hogy a legtöbb hiba a homok minőségére, a tömörödésre vagy a légtelenítésre vezethető vissza. Ezeknek a hibáknak a megértése segít gyorsan megoldani őket, és megakadályozza az ismétlődő problémákat a folyamatban lévő gyártás során.
| Hiba | Fő ok | Megelőzés |
|---|---|---|
| Homokzárvány | A laza homok bemosódik az olvadt fémbe | Erősebb tömörítés, formabevonat, szabályozott öntés |
| Porozitás | Megszilárdulás közben gáz rekedt | Jobb szellőzés, szabályozott nedvesség, megfelelő öntési hőmérséklet |
| Formaváltás | Eltérés a megbirkózás és a húzás között | Biztonságosan rögzített lombikok és pontos rögzítőcsapok |
| Erősödés | A felületi homok kitágul és megreped az öntés során | Ellenőrzött nedvesség, jobb tömörítés, megfelelő sütés |
| Zsugorodási üreg | A megszilárdulást nem a felszállóvezetékek táplálják | Optimalizált felszálló helyzet és kapu kialakítás |
Pontosan ezeket a problémákat értékeljük az új öntvényterv felülvizsgálatakor. Az öntőforma kis módosításával, például szellőzőnyílás hozzáadásával vagy a kötőanyag arányának megváltoztatásával különbséget tehet a megbízható alkatrész és a kiselejtezett öntés között.
Homokforma kiválasztása öntött alkatrészeihez
Honnan tudja, hogy a homokforma a megfelelő megközelítés? Tapasztalataink szerint a döntés négy tényezőn múlik: alkatrészméret, geometriai összetettség, gyártási mennyiség és ötvözet. A nagy vagy nehéz alkatrészek szinte mindig jobban illeszkednek a homokformákhoz, mint az állandó szerszámokhoz. A belső járatokkal rendelkező alkatrészek, mint például a szelepnyílások, előnyösek annak a lehetőségnek, hogy a magokat pontosan ott helyezik el, ahol szükség van rájuk. Ha a rendelési mennyiség alacsony vagy közepes, a homoköntés alacsony szerszámköltsége reálisan tartja az egységárat, és mivel vas, acél, rozsdamentes acél és alumínium egyaránt önthető homokformákba, az ötvözet ritkán ad okot a folyamat elkerülésére.
A golyósszelep-öntvények tipikus példája üzletünknek. A gömbcsap testének nehéz falszakaszokra, pontos nyílásbeállításra és jó tömítőfelületekre van szüksége. Egy jól előkészített homokforma megtartja ezeket a méreteket, amíg a fém lehűl, majd a befejező műveleteink a tömítőfelületeket a kívánt szabványra hozzák. Ha szeretné látni, hogyan működik ez a gyakorlatban, olvassa el a cikkünket a vízszivattyús öntvények homoköntési folyamata végigmegy a formázás, öntés és egy folyadékkezelő alkatrész megmunkálásának lépésein.
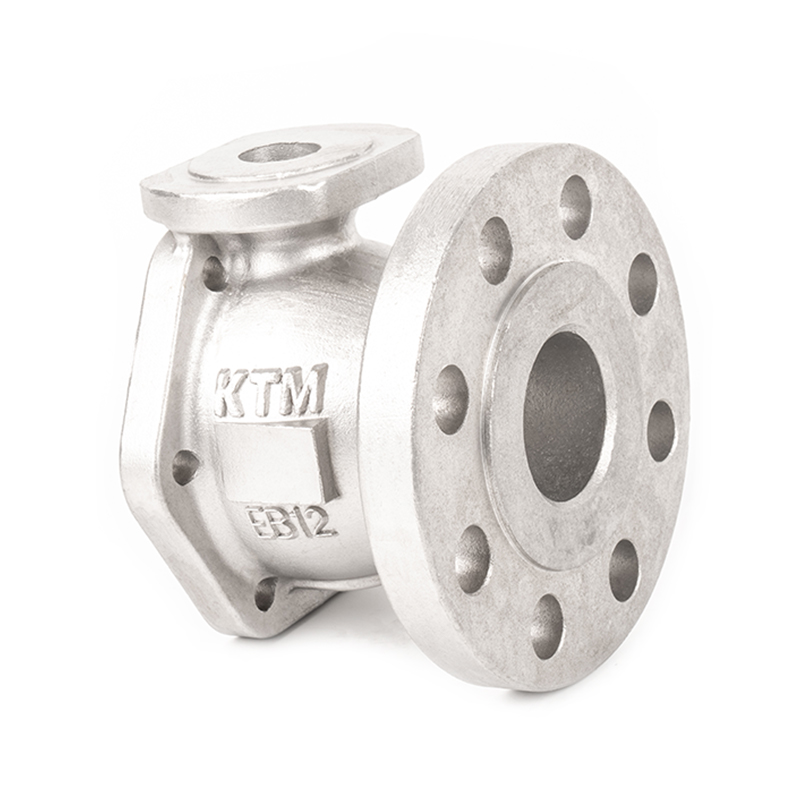 Rozsdamentes acél golyósszelep-öntvények nehéz falszakaszokhoz A golyósszelep-öntvényekhez nehéz falakra, pontos nyílásigazításra és jó tömítőfelületekre van szükség. Ennek a szállítónak a precíziós rozsdamentes acélöntvényei közepes és nagy alkatrészekhez illeszkednek, ahol a homoköntés egyensúlyban tartja az erőt, a költségeket és az átfutási időt. Termék megtekintése →
Azon vásárlók számára, akik egymás mellett hasonlítják össze a folyamatokat, a kérdés általában a térfogatra és a felületi minőségre vonatkozik. Ha nagyszámú apró, részletes alkatrészre van szükség, más módszerek, például a befektetési öntés hatékonyabbak lehetnek. A szilárd keresztmetszetű, közepestől nagyméretű alkatrészekhez a homoköntés erős egyensúlyt biztosít az erő, a költség és az átfutási idő között.
A fémöntéshez használt homokformák nem elavult technika; praktikus, bevált megoldás, amely továbbra is jól szolgálja a modern gyártást. Rugalmasságot biztosítanak az öntödéknek az alkatrészek és ötvözetek széles skálájának kezelésére, miközben a költségek kiszámíthatóak maradnak. A homoköntvény alkatrész sikere a gondos mintatervezésen, a homok következetes előkészítésén és a fegyelmezett formázáson múlik. Ha ezeket az alapokat megfelelően kezelik, egy homokforma olyan öntvényeket készíthet, amelyek évekig megfelelnek az igényes üzemi feltételeknek. Ha van olyan alkatrésze, amely jól illeszkedik a homokformázáshoz, mérnökeink szívesen áttekintik a rajzot, és javasolják a legmegbízhatóbb megközelítést.
KAPCSOLÓDÓ TERMÉKEK
Van kérdésed? Ne várj, Beszéljünk!
Gyors linkek
Lépjen kapcsolatba velünk
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: No. 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, Kína.
QR-kód
Copyright © Ningbo Etdz Andrew Precision Cast Co., Ltd. Minden jog fenntartva

